


Elektrische buisbuigmachine
Productoverzicht
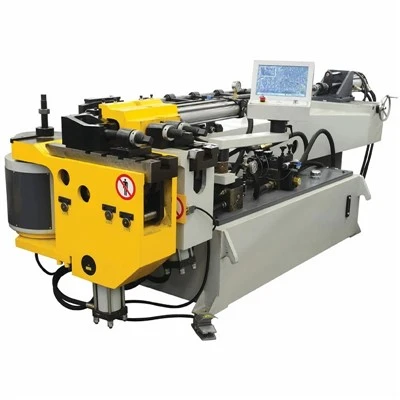
De CNC-elektrische buisbuigmachine maakt gebruik van meer- servomotorbesturing om nauwkeurige roterende trek-, compressie- of rolbuigbewerkingen uit te voeren. Deze machine is ontworpen voor productieomgevingen met een hoge{2}} productiesnelheid en elimineert de afhankelijkheid van hydraulische vloeistoffen, waardoor thermische drift, onderhoudsonderbrekingen en energieverbruik tot 40% worden verminderd in vergelijking met traditionele hydraulische systemen.
De architectuur is gebouwd op een spanningsarme basis van staal{0}} en behoudt de structurele stijfheid tijdens buigcycli met hoge- acceleraties. Geïntegreerd met een eigen industriële CNC-interface, verwerkt het complexe geometrieën met meerdere -radiussen, strakke CLR-toepassingen (Center Line Radius) en algoritmen voor terugveringscompensatie binnen de regellus.


Direct-Drive Servo-architectuur:
Het buigen, voeden en draaien wordt aangedreven door speciale AC-servomotoren, gekoppeld aan nauwkeurige planetaire versnellingsbakken, waardoor er geen speling ontstaat en een hoge dynamische respons ontstaat.
Dynamische terugveringscompensatie:
Het besturingssysteem meet het elastische materiaalherstel in realtime- en past de over- buighoek automatisch aan bij volgende cycli zonder handmatige tussenkomst van de operator.
Snelle-toolingstapel wijzigen:
Dankzij het modulaire gereedschapsontwerp kunnen operators spantangen, drukmatrijzen en wissermatrijzen binnen 15 minuten verwisselen met behulp van standaard handgereedschap.
Software voor botsingssimulatie:
3D offline programmeersoftware simuleert de volledige buigvolgorde en controleert vóór fysieke uitvoering op machine-interferentie, spelingproblemen en aslimieten.
Programmeerbare doornextractie:
Vroegtijdige terugtrekking van de doorn wordt geregeld via programmeerbare astiming, waardoor kreuken en scheuren van de binnenwand wordt voorkomen bij dun-wandige roestvrijstalen of titanium buizen.
Technische specificaties
|
Technische parameter |
Specificatie Waarde/bereik |
|
Max. Buisdiameter (OD) |
Tot 89 mm (aanpasbaar tot 120 mm) |
|
Max. Wanddikte |
0,5 mm - 4.0 mm (materiaalafhankelijk) |
|
Min. Buigradius (CLR) |
1.0D - 1.5D |
|
Max. Buighoek |
190 graden (programmeerbaar over-buiging voor terugvering) |
|
Buigasaandrijving |
Absolute encoder-servomotor |
|
Gecontroleerde assen |
3 tot 8 assen (Y, B, C, invoer, wagenverschuiving, doornverschuiving) |
|
Herhaalde positioneringsnauwkeurigheid |
+/-0,05 mm / +/-0,05 graden |
|
Controlesysteem |
Industriële IPC met touchscreen-interface |
|
Voeding |
380V / 415V, 3-fase, 50/60 Hz |
Werkproces
Materiaallading:De ruwe buis wordt handmatig of via een geautomatiseerde bundellader op de wagenspantang geladen.
Voeren en roteren:De wagen positioneert de buis in de lengterichting (Y--as) en roteert deze naar de vereiste ruimtelijke oriëntatie (B--as) voor de eerste bocht.
Klemmen en doornpositionering:De drukmatrijs en de klemmatrijs bevestigen de buis tegen de buigmatrijs, terwijl de interne doorn naar het raakpunt beweegt om de binnenwand van de buis te ondersteunen.
Buiguitvoering:De hoofdbuigarm draait naar de geprogrammeerde hoek (C--as), terwijl de boostercilinder axiale druk uitoefent om het dunner worden van de wand op de buitenradius te beheersen.
Extractie en ontklemmen:De doorn trekt zich terug voordat de laatste hoek is voltooid, de matrijzen gaan open en de wagen indexeert de buis voor de volgende opeenvolgende buigreeks.
Toepassingen
Auto-uitlaat- en vloeistofleidingen:
Verwerkt roestvrijstalen en gealuminiseerde stalen buizen voor katalysatorconstructies, turbocompressorbuizen en chassisdwars-balken.
HVAC en koeling:
Vormt koperen en aluminium retourbochten en verdamperspiralen met strikte straaltoleranties om beperking van de koelmiddelstroom te voorkomen.

Metalen meubelen en fitnessapparatuur:
Geschikt voor structurele koolstofstalen buizen met een grote-radius voor commerciële frames zonder krassen op het oppervlak of vervorming van de ovaliteit.
Lucht- en ruimtevaartbuizen:
Buigt hoog-sterke nikkellegeringen (Inconel) en titanium hydraulische leidingen die voldoen aan strenge structurele eisen voor de lucht- en ruimtevaart.
Gereedschappen en configuratie
Het nauwkeurig buigen van buizen is sterk afhankelijk van de juiste afstemming van de gereedschapscomponenten op het buismateriaal, de buitendiameter en de wanddikte.
Buigmatrijs en klemmatrijs:Zorg ervoor dat de exacte buitendiameter van de buis overeenkomt met een gepolijste groefradius om beschadiging van het oppervlak te voorkomen.
Drukmatrijs:Past longitudinale wrijvingsondersteuning toe; verkrijgbaar met integrale boosterblokken voor toepassingen met kleine radius (1D).
Ruitenwissermatrijs:Wordt bij krappe bochten direct vóór het raakpunt geplaatst om rimpelingen aan de buitenkant van de -radius op dun- materiaal te elimineren.
Doornopties:Massieve doornen van gehard staal voor dikke buizen; doornen met meerdere-kogelvormige flexibele schakels voor toepassingen met dunne- wanden of nauwe- radiussen.
Maatwerk
Productievereisten reiken verder dan de standaard catalogusparameters. Er zijn technische aanpassingen beschikbaar voor specifieke integratiebehoeften:
Uitgebreide bedlengtes:
Verlenging van de wagenweg voor onbewerkte buislengtes tot 6.000 mm.
Multi-tooling voor meerdere stapels:
Configuraties met stapelhoogte die maximaal drie verschillende radiussen tegelijk ondersteunen op één enkele machinekop.
Automatiseringsintegratie:
Robotachtige laad-/losarmen en pneumatische -uitwerpgoten voor onderdelen die rechtstreeks aan de PLC van de machine zijn gekoppeld via hardwarematige veiligheidsvergrendelingen.
Gespecialiseerde profielen:
Op maat gemaakte matrijzensets ontworpen voor vierkante, rechthoekige, ovale en asymmetrische geëxtrudeerde aluminium profielen.
Kwaliteit en testen
De structurele integriteit en bewerkingsprecisie worden vóór verzending gecontroleerd via strikte interne- productieprotocollen.
Bedbewerking:
Machineframes worden gegloeid om de lasspanning te verminderen en vervolgens in één keer op grote CNC-portaalfreescentra bewerkt om een parallelle uitlijning van de geleider-rail binnen 0,02 mm te garanderen.
Dimensionale inspectie:
Kritische componenten (hoofdassen, tandwielkasten en buigarmen) worden geverifieerd met behulp van laserinterferometers en coördinatenmeetmachines (CMM).
Belasting testen:
Elke geassembleerde machine ondergaat een continue droogtest van 72- uur,- gevolgd door daadwerkelijke metaalbuigproeven met door de klant aangeleverde materiaalmonsters om de hoekreproduceerbaarheid en de limieten voor het dunner worden van de muren te verifiëren.
Elektrische conformiteit:
Schakelkasten zijn bedraad volgens strikte industriële normen, maken gebruik van CE-gecertificeerde componenten en volledige optische isolatie ter bescherming tegen elektrische ruis.
Veelgestelde vragen
Vraag: Hoe voorkom ik dat de wand dunner en platter wordt bij bochten met een kleine radius (1,5D)?
A: Het dunner worden en afvlakken van muren wordt tegengegaan door de opstelling te combineren met een interne -doorn met meerdere kogels, een nauw-passende wissermatrijs en een programmeerbare drukverhoger. De booster duwt het materiaal synchroon met de buigarmsnelheid in de buigzone, waardoor de trekkrachten worden tegengegaan die verdunning van de buitenradius veroorzaken.
V: Wat is het voordeel van een volledig-elektrische buigmachine ten opzichte van een hydraulische buigmachine?
A: Alle-elektrische buigmachines elimineren degradatie van de hydraulische olie, fluctuaties in thermische uitzetting en vloeistoflekken. Ze bieden een hogere herhaalbaarheid van de positionering (+/-0,05 graden vs.. +/-0,2 graden voor hydrauliek), een lager energieverbruik tijdens perioden van inactiviteit en snellere instellingswijzigingen dankzij numerieke aspositionering in plaats van handmatige mechanische eindschakelaars.
Vraag: Kan het besturingssysteem standaard CAD-bestanden rechtstreeks importeren?
EEN: Ja. De industriële IPC ondersteunt de directe import van STEP- of IGES-bestanden. De interne conversiesoftware extraheert automatisch buighoek-, rotatie- en invoercoördinaten om het machine-uitvoeringsprogramma te genereren, waardoor handmatige programmeerfouten worden verminderd.
Vraag: Welke gegevens zijn vereist om een nauwkeurige offerte voor gereedschappen en machines te krijgen?
A: Geef de buitendiameter (OD), wanddikte (WT), materiaalkwaliteit (bijv. SUS304, Al 6061, koolstofstaal), hartlijnradius (CLR), maximale rechte raaklijnen tussen bochten en een 2D/3D-onderdeeltekening met ruimtelijke buigcoördinaten op.
Vraag: Hoe wordt omgegaan met terugvering bij materialen met hoge-sterkte, zoals titanium of hoogwaardig- roestvrij staal?
A: Materialen met hoge{0}}sterkte vertonen een aanzienlijk elastisch herstel. Het CNC-systeem bevat een materiaaldatabase die de basislijnterugveringshoeken berekent. Tijdens de productie buigt de machine het materiaal over- met een berekende delta en meet de werkelijke positie via absolute encoders, waarbij iteratieve compensatie wordt toegepast totdat de doelhoek is vergrendeld.
Vraag: Welk soort onderhoud is vereist voor de servo-aangedreven assen?
A: Het onderhoud is aanzienlijk verminderd vergeleken met hydraulische systemen. Routineprocedures zijn beperkt tot de geplande smering van lineaire geleiderails en kogelomloopspindels via een geautomatiseerde vetpomp, periodieke inspectie van aandrijfriemen of speling van de versnellingsbak, en het schoonhouden van de luchtfilters van de elektrische kast.